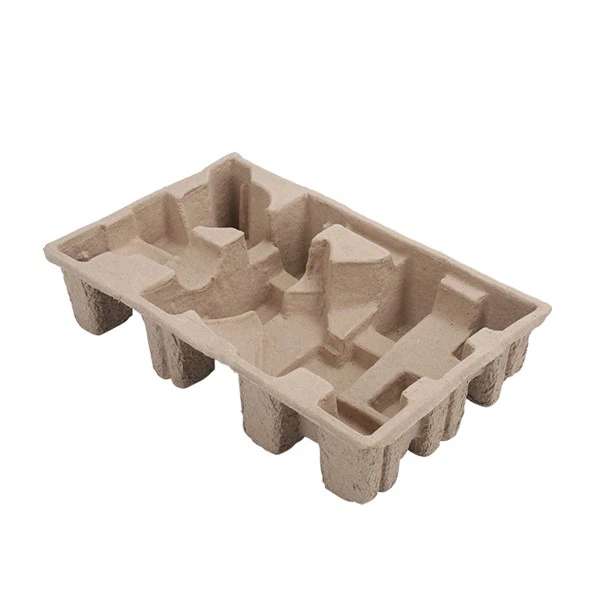
一, Strukturelle designprinsipper: Overgang fra mekaniske modeller til funksjonell integrasjon
1. Tre-dimensjonal bikakestruktur: den viktigste måten energi går tapt på
Brikker og optiske linser er to eksempler på høy-elektroniske produkter som er svært følsomme for slagenergi. Den biomimetiske bikakestrukturarkitekturen til støpt masse sprer slagenergi til mange separate enheter. For eksempel har et merke av lidar-emballasje sekskantede honeycomb-celler som er 8 mm lange på hver side og 0,5 mm tykke på veggene. Toppakselerasjonen reduserte fra 1200g vanlig EPS-skum til 380g i 1,2m falltesten, noe som beskyttet den interne presisjonsstrukturen.
Designpunkter:
Optimalisering av størrelsen på enheten: Det er best å holde bikakeenhetens sidelengde til produktets sideforhold mellom 1:5 og 1:8 basert på vekten og størrelsen på varen.
Design for en veggtykkelsesgradient: For å gjøre veggen stivere i det området, gjør den 0,8 mm tykk på produktsiden. For å gjøre den bedre til å absorbere energi, gjør den 0,3 mm tykk på utsiden.
Verifikasjon av dynamisk simulering: Bruk LS-DYNA-programvare for å simulere et fall på 1,5 meter og finne den beste vinkelen for bikakeoppsettet (vanligvis 45 grader i forhold til støtretningen).
2. Forsterkning av komposittmateriale: går utover grensene for masseytelse
Elastikkmodulen for typisk massestøping er bare 0,2–0,5 GPa, noe som gjør det vanskelig for tungt utstyr som servere og industrielle kontrollere å holde stand. Tilsetning av nanocellulose (NCC) eller karbonfiber (CF) forsterkningsmaterialer kan øke modulen til mellom 2 og 5 GPa. For eksempel er batteriemballasjen til Huawei Mate 60 laget av komposittmasse som er 30 % glassfiber. Forvrengningen i en 50 kg stabletest er bare 1,2 mm, som er 76 % mindre enn ren masse.
Utforme en formel for materialer:
Effekt av å legge til en materialklasse til ytelsesforbedringsforholdet
Strekkfastheten til nanocellulose (NCC) øker med 5–10 % og vannabsorpsjonshastigheten går ned med 30 %.
Karbonfiber (CF) har 15–20 % høyere elastisitetsmodul og 300 % høyere ledningsevne.
Bio-basert harpiks med en temperaturbestandighet på 5–8 % ble hevet til 120 grader mens den fortsatt var biologisk nedbrytbar.
3. Integrering av funksjonelle belegg: Lage flere barrierer for å ivareta
Statisk elektrisitet, elektromagnetisk interferens (EMI) og mikrobiologisk forurensning kan alle forårsake problemer med høy-elektroniske produkter. Ved å bruke overflatebeleggingsteknologi kan du få den "anti-statiske+skjermende+antibakterielle" effekten:
Tilsett 2–5 % carbon black eller grafen til overflaten for å gjøre den mindre motstandsdyktig mot elektrisitet (10 ⁶–10 ⁹ Ω/sq), som oppfyller IEC 61340–5–1-standarden.
Belegg for elektromagnetisk skjerming: Nikkel-belagt fiber (5 μm) komposittbelegg som reduserer vekten med 60 % sammenlignet med vanlig metallskjerming og blokkerer 40 dB lyd i frekvensområdet 1–18 GHz.
Antibakterielt belegg: Når det behandles med nano-sølvioner (Ag + konsentrasjon 50ppm), stopper det mer enn 99 % av Escherichia coli og Staphylococcus aureus fra å vokse.
2, nøkkelteknologiske parametere: eksakt kontroll fra laboratoriet til masseproduksjon
1. Få innstillingene for støpeprosessen til å fungere bedre
De mekaniske egenskapene til støpt masse påvirkes direkte av densiteten (0,4–0,8 g/cm³). Du kan få svært nøyaktig tetthetskontroll ved å endre temperatur (180–250 grader), trykk (5–10 MPa) og holdetid (10–30 sekunder) under varmpressingsprosessen.
Lav tetthet (0,4–0,5 g/cm ³): bra for lette dempende pakker som mobiltelefoner og hodetelefoner. Den kan absorbere opptil 85 % av støtet.
Høy tetthet (0,6–0,8 g/cm³): brukes til å støtte store maskiner som servere og industriroboter. Den kan holde opp til 15–20 MPa trykk.
Emballasjen til Dell XPS 13 bærbare har en gradientdensitetsdesign, med en tetthet på 0,7 g/cm³ i bunnstøtteområdet og 0,45g/cm³ i toppbufferområdet. Skjermskaderaten gikk ned fra 18 % til 3 % når falltesten var 1,5 meter.
2. Avformingshelling og fileteradius: Elektroniske enheter som må være svært presise, trenger emballasje som er veldig presis (toleranse ± 0,1 mm), og avformingshellingen og fileteradiusen må kontrolleres strengt.
Avformingshelling: Hellingen på det indre hulrommet er 1–3 grader, mens helningen på ytterveggen er 0,5–1 grad . Dette forhindrer at produktet setter seg fast eller at pakken endrer form.
Avrundingsradius: R3-R5mm avrundede hjørner brukes i konstruksjonens overgang til lavere spenningskonsentrasjon (spenningskonsentrasjonsfaktor senket med 40%).
Verifikasjon av simuleringen: Ved å bruke ANSYS Workbench til å modellere avformingsprosessen og finne den beste skrånings- og filetkombinasjonen, ble formens levetid forlenget fra 50 000 bruk til 200 000 bruk.
3. Samarbeidsdesign med flere hulrom
Multi-hulromsdesign er nødvendig for at elektroniske enheter med flere deler (som droner og medisinsk utstyr) skal ha riktig plassering og beskyttelse på egen hånd:
Uavhengig kammer: Hver kjernedel, som en brikke eller motor, har sitt eget kammer som er ± 0,05 mm i størrelse for å forhindre at de treffer hverandre mens de flyttes.
Tilkoblingskanal: For å holde lufttrykket jevnt og gjøre det lettere å åpne boksen, sett 0,5 mm brede pusteåpninger mellom kamrene.
DJI Mavic 3-dronen kommer i et etui med 12 hulrom, hver med sitt eget spor for batteri, gimbal og blader. Skadegraden under utpakking har gått ned fra 3 % til 0,2 %.
3, Et vanlig bruksområde er for forbrukerelektronikk og industrielt utstyr.
1. Høy-brikkeemballasje: en løsning som beskytter på mikrometernivå
Emballasjen for 5nm prosessbrikker fra et gitt merke må samsvare med disse standardene:
Ikke statisk: Overflateresistiviteten er mindre enn eller lik 10 ΩΩ/sq.
Fuktighetsmotstand: hastigheten som den absorberer fuktighet med må være mindre enn 2 % (i en atmosfære med 85 % fuktighet i 48 timer).
Buffer: 1 meter fall: toppakselerasjon 500g
Svare:
Nanocellulose forsterket masse (NCC 8%+Fiberglass 15%) er materialet.
Struktur: Et dobbelt-lags bikakedesign med en sidelengde på 6 mm på den øverste bikaken og en 10 mm sidelengde på den nederste bikaken.
Belegg: Grafen anti-statisk belegg (2 μm tykt) + Diatoméjordfuktighet-belegg (5 μm tykt)
Resultater av testen:
Falltest: 1,2 meter ned, 420g maks akselerasjon
Test for fuktmotstand: 85 % fuktighet, 1,8 % fuktighetsabsorpsjonshastighet på 48 timer
Test for elektrostatisk energi: Overflateresistivitet: 6,2 × 10 ΩΩ/sq
2. Emballasje for medisinsk utstyr: to problemer å løse: holde det rent og trygt
Emballasjen for et bærbart ultralyddiagnostisk instrument fra et gitt merke må samsvare med disse standardene:
Aseptisk krav: Oppfyller den medisinske standarden ISO 11737-1
Bufferytelse: Et fall på 1,5 meter skader den ikke.
Miljøoverholdelse: T Ü V Østerrike har bekreftet at den er 100 % resirkulerbar og biologisk nedbrytbar.
Bambusfiber (60 %), bio-basert harpiks (20 %) og antibakterielt middel i nanosølv (0,5 %) utgjør materialet.
Struktur: en 3D-nettstøtte og uavhengig plassering av hulrom
belegg: PLA biologisk nedbrytbart fuktighetssikkert-belegg som er 8 μm tykt
Resultater av testen:
Mikrobiell testing: 99,9 % av Escherichia coli og Staphylococcus aureus ble stoppet.
Falltest: 1,5 meter fall, 0,3 mm sondebevegelse
Nedbrytningstest: Etter 180 dager hadde industrikompost en nedbrytningsrate på 92 %.